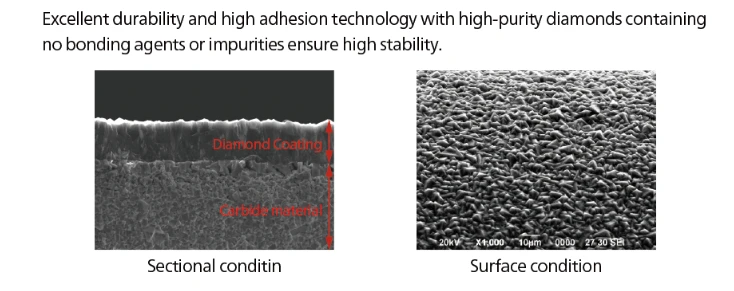
致密涂层与牢固界面
基体表面化学与微观组织有利于金刚石成核,降低 2GEM 系列在高磨蚀切削中涂层过早分离的风险。
标准系列规格
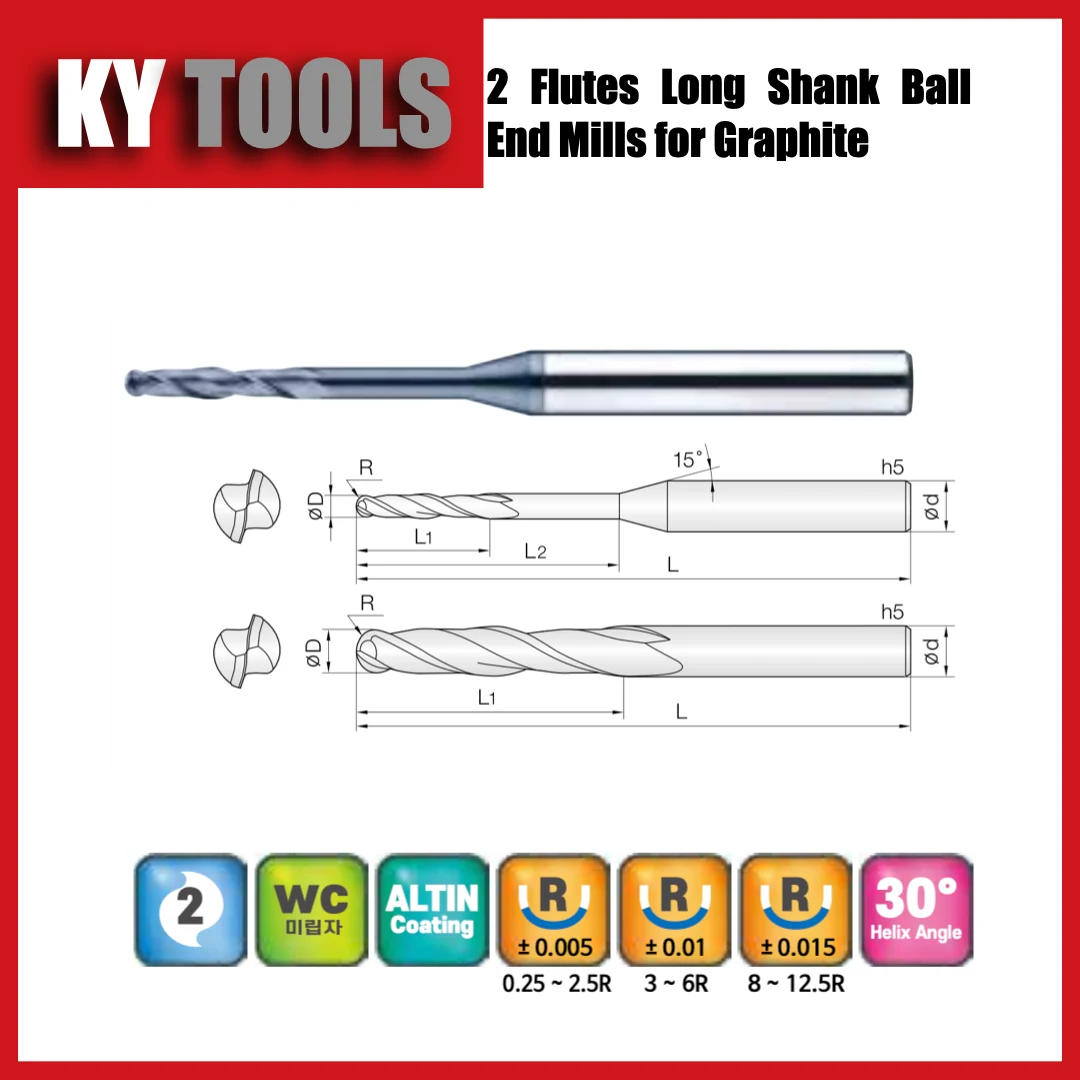
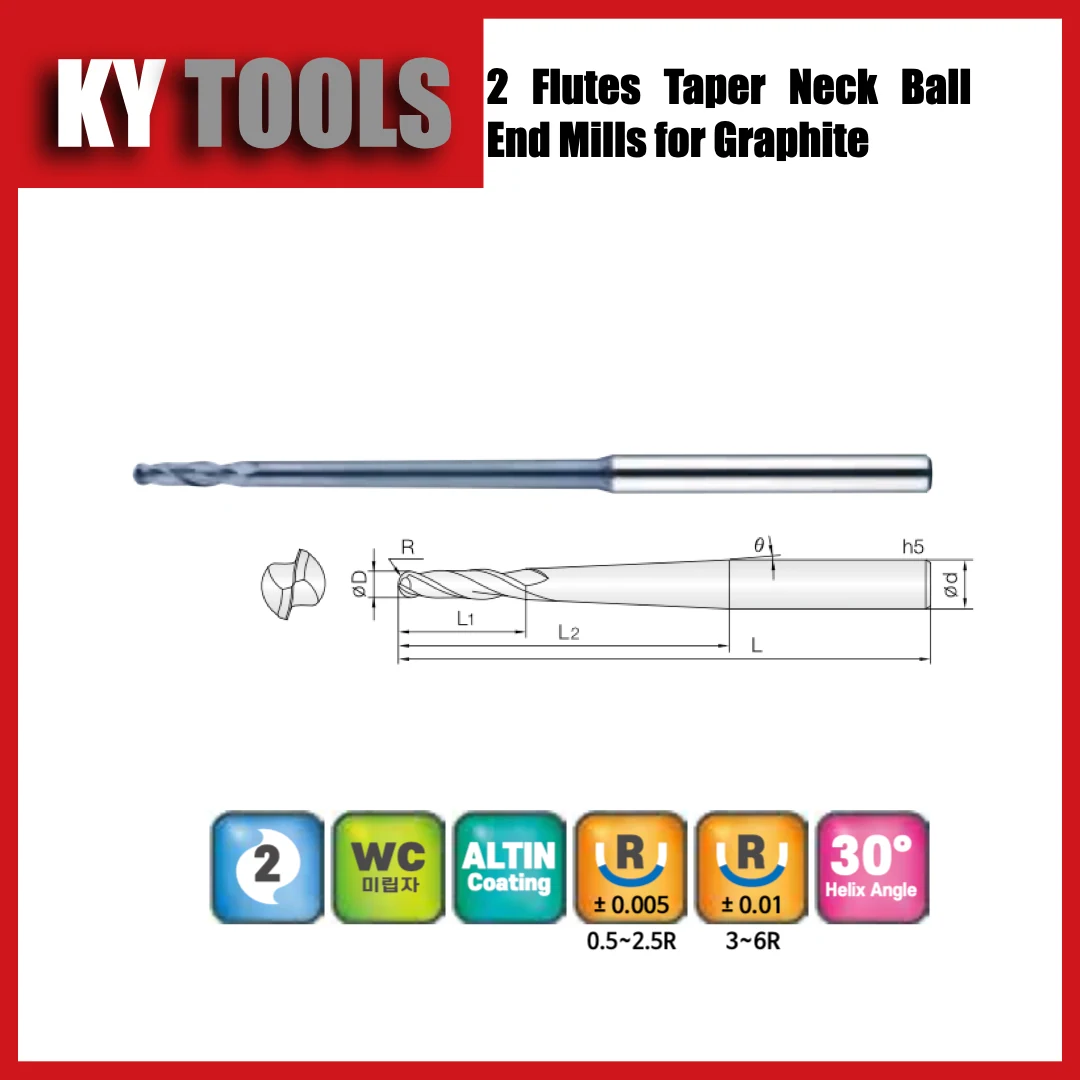
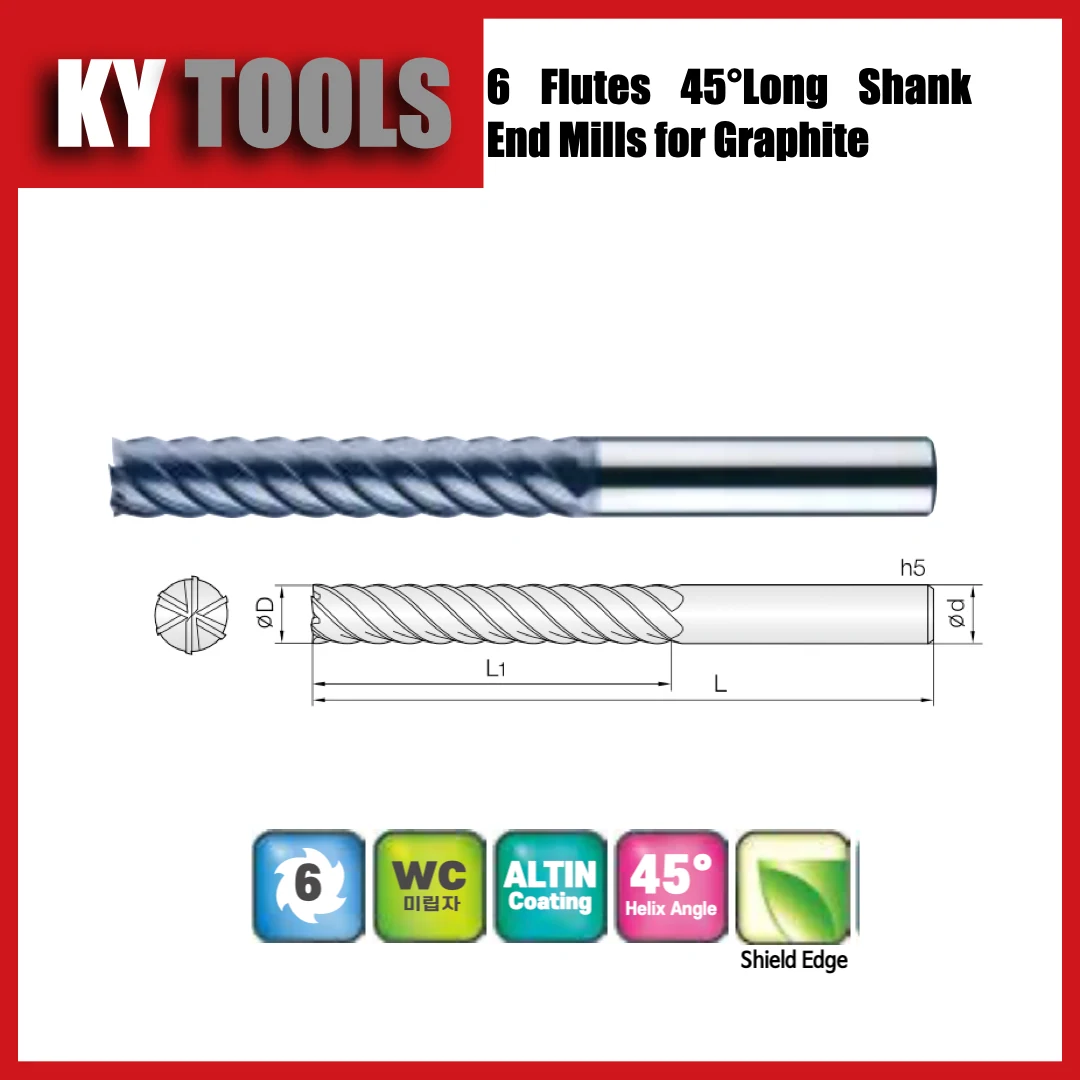
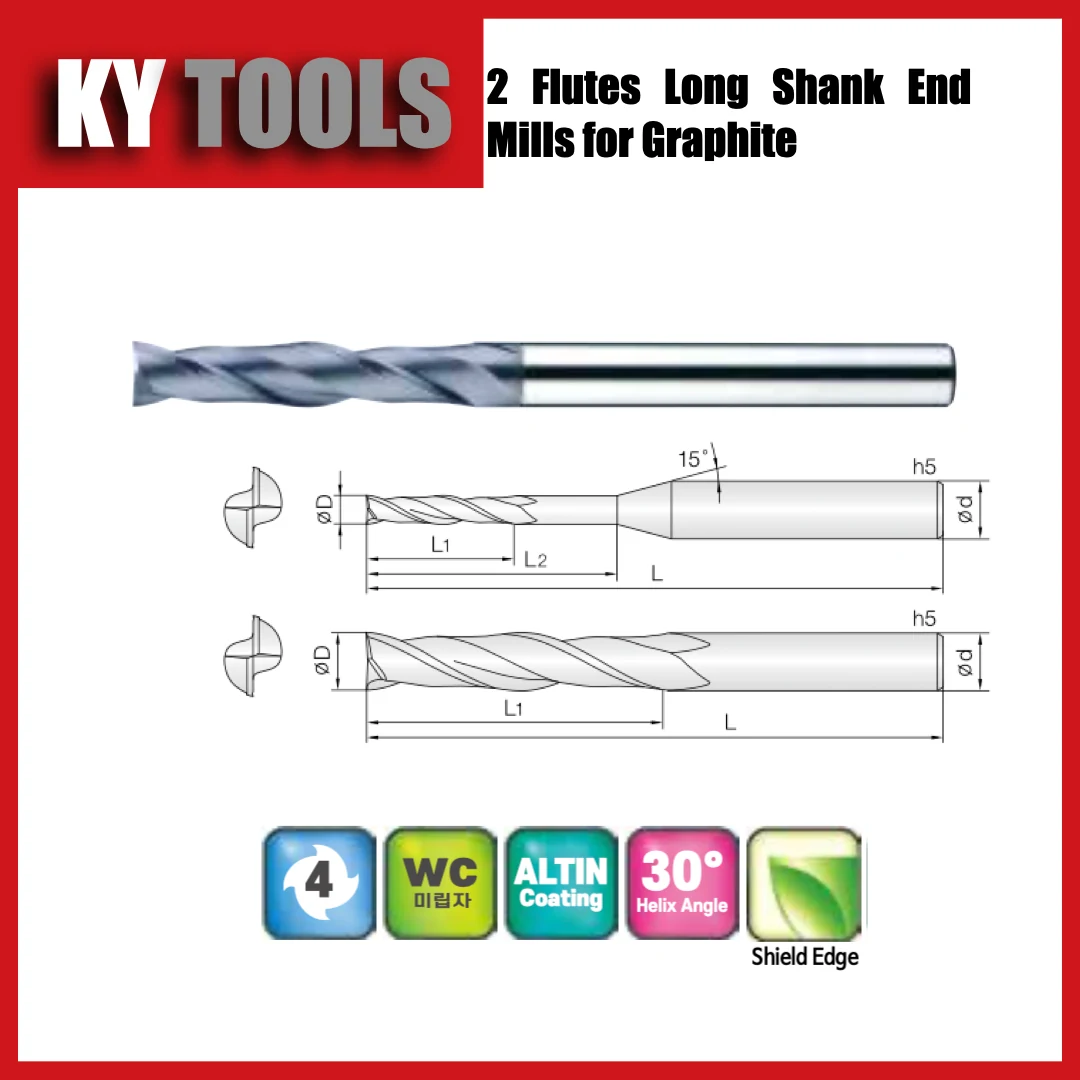
根据加工轮廓、深度与排屑要求选择端刃结构、刃数和伸出形式。下方尺寸价格表列出本系列全部标准产品编号、关键尺寸与 USD/pc 参考价格,便于工程选型与采购询价。
2GEM 系列涂层与刃口保持性
控制周刃和端齿磨损,有助于保持型腔底面平整度、侧壁尺寸以及清晰的 90° 结构过渡。长柄结构面向深壁和内凹区域;实际使用中应尽量缩短悬伸、降低跳动并控制径向吃刀量。
基体表面化学与微观组织有利于金刚石成核,降低 2GEM 系列在高磨蚀切削中涂层过早分离的风险。
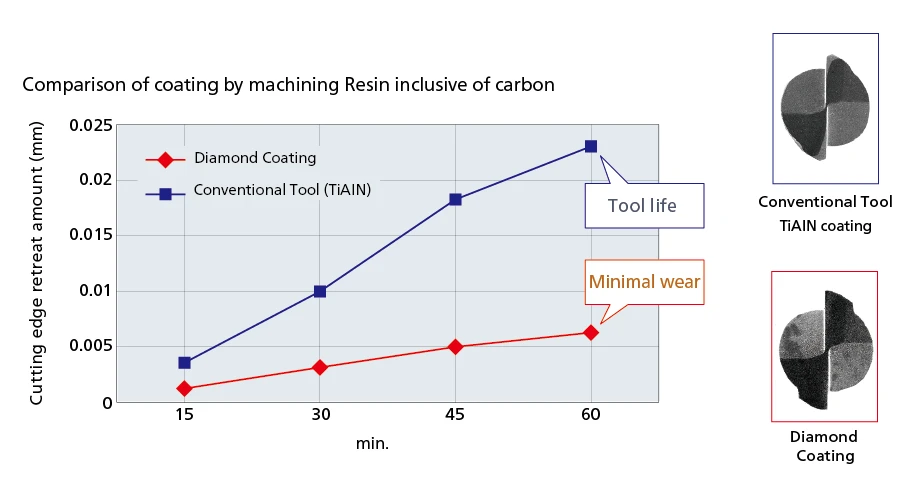
图示含碳树脂对比中,金刚石涂层约为 0.006 mm,TiAlN 约为 0.023 mm。对这款平底端刃结构,适合平底型腔、槽、台阶、侧壁和边缘加工而言,更低的磨损意味着更稳定的轮廓保持。
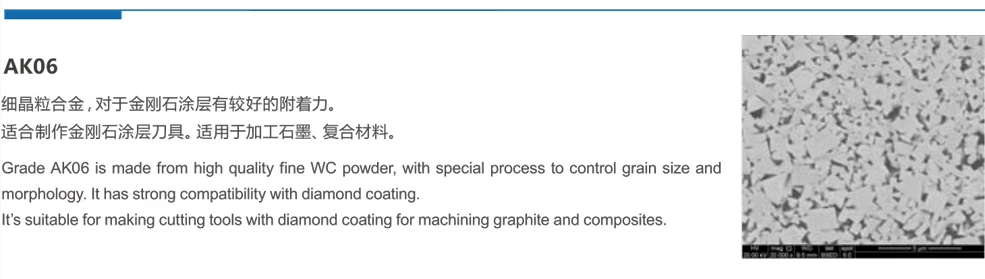
AK06 采用高品质细颗粒 WC 粉末,并控制晶粒尺寸与形貌,为 2 刃 Square end 石墨铣刀提供适合金刚石沉积的基体。
详细型号、尺寸与参考价格
共 37 个标准产品编号,透明在线参考价格更新于 2026-Sep-14。所列价格为 USD/pc、FOB China;默认付款条件为 100% T/T 预付,参考交期 10–15 个工作日。最终价格与交期以采购数量、尺寸、公差和涂层要求确认结果为准。
石墨加工起始参数
先选择刀具刃径,再选择有效长度或锥角组合,即可查看对应的主轴转速、进给速度、轴向切深 ap 与径向切宽 ae。参数用于试切起点,应结合机床刚性、实际悬伸、跳动与石墨牌号优化。
选择加工条件
选择结果用于建立首件试切参数,并非脱离机床与装夹条件的固定值。
当前参考组合
主轴转速
36,000
rev/min
进给速度
700
mm/min
轴向切深 ap
1
mm
径向切宽 ae
0.1
mm
| 刃径 D | RPM | 进给 | ap | ae | Vc | fz |
|---|---|---|---|---|---|---|
| mm | rev/min | mm/min | mm | mm | m/min | mm/tooth |
| Ø1 | 36,000 | 700 | 1 | 0.1 | 113.1 | 0.0097 |
Deep slots, pockets, shoulders, and high-chip-clearance roughing.
极硬的刀具也更脆。使用高刚性 CNC、精密刀柄和可靠装夹;在长悬伸及小直径规格上尤其要控制跳动,避免冲击式进刀。
2GEM 系列质量验证
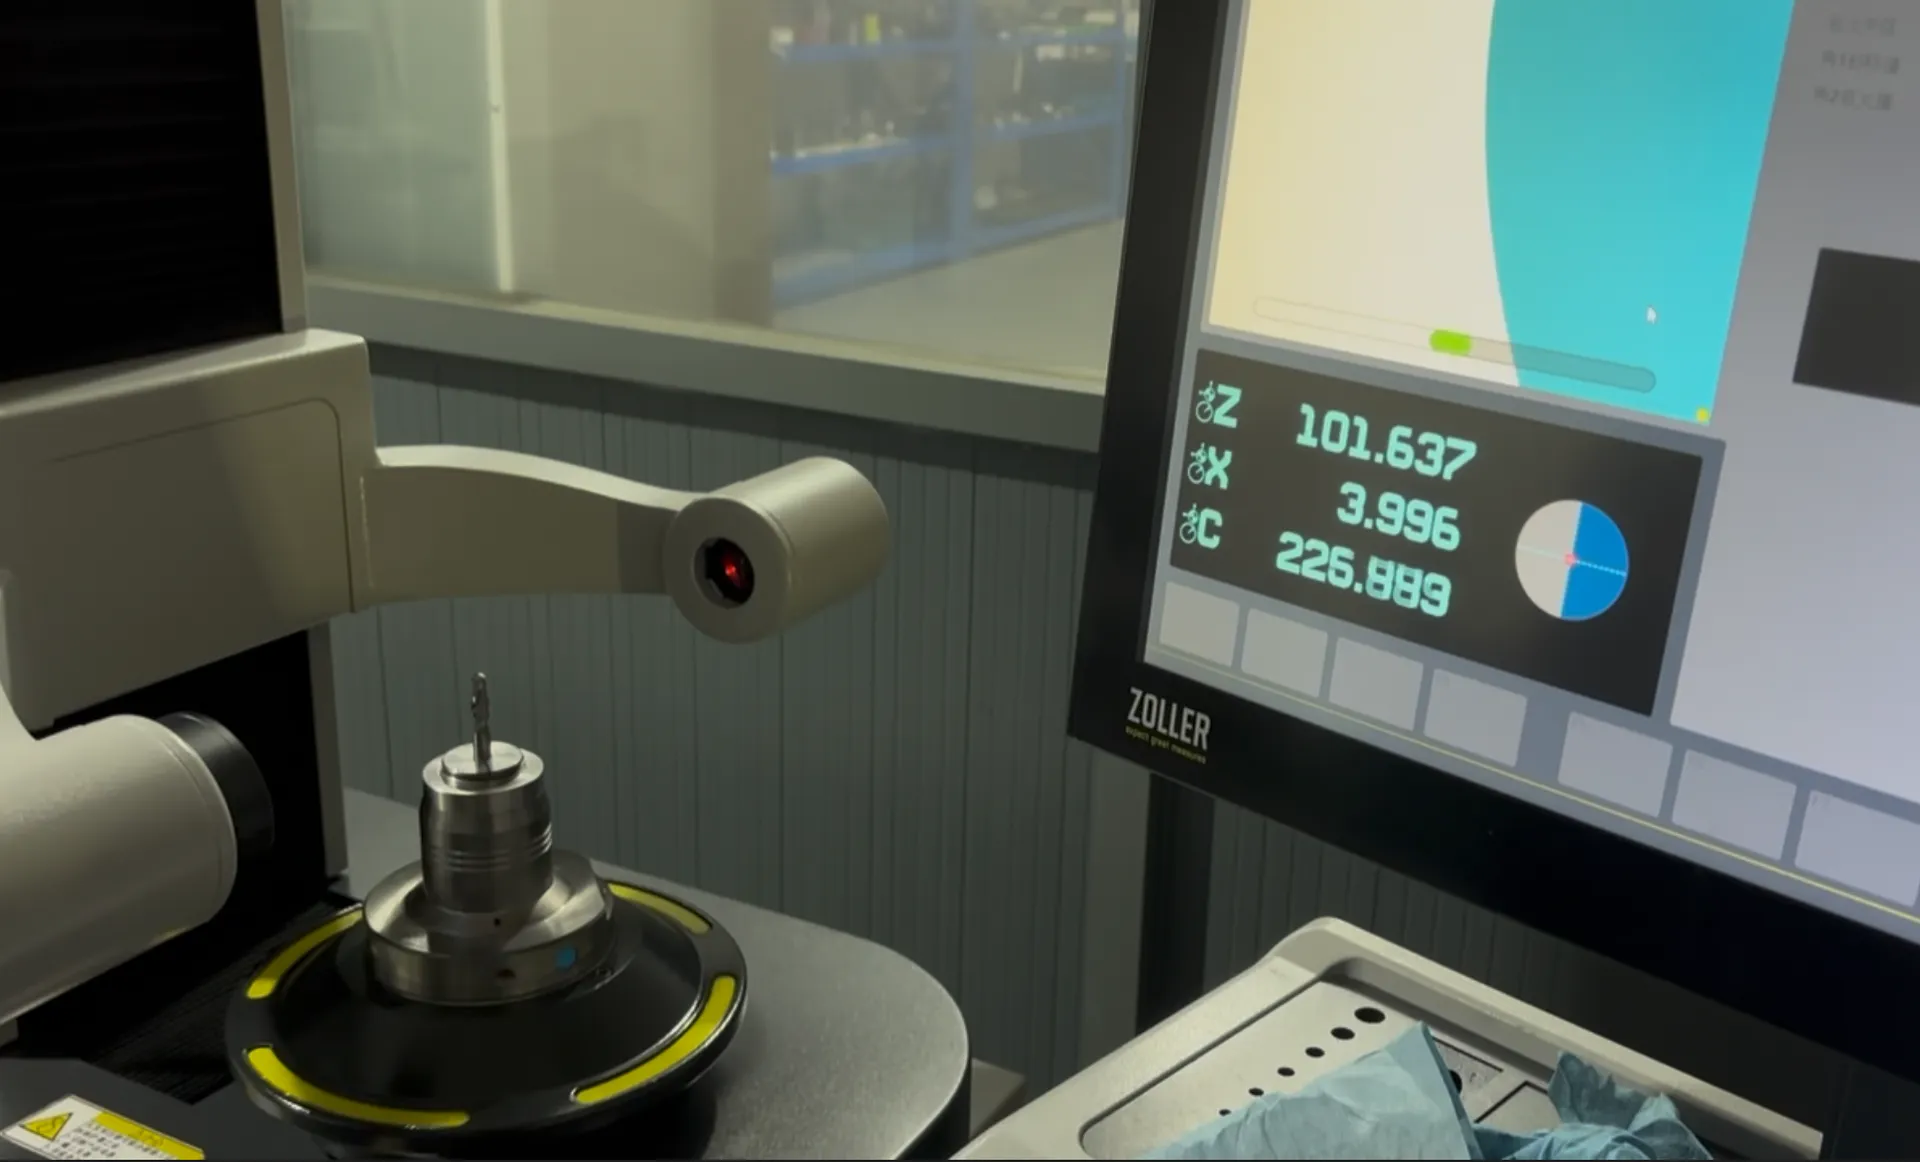
重点检测刃径、端面几何、跳动和刃口状态,为准确的槽宽、侧壁和型腔底面提供保证。长柄规格还需重点控制伸出部分的跳动。
Square end 磨蚀性材料加工
2GEM 是平底端刃结构,适合平底型腔、槽、台阶、侧壁和边缘加工。金刚石涂层为硬质合金刃口提供耐磨保护,适合石墨电极以及经过工艺验证的 CFRP、GFRP 等磨蚀性非金属加工。
平底铣刀可用于需要平底的磨蚀性复合材料边缘和型腔;应合理选择进刀与支撑,减少纤维崩边。